 手機直線:
 咨詢熱線:0571-56211150
鋁合金型材廣泛應用于汽車、船舶、高鐵、航空、航天、建筑等工業領域,且正向大型化、復雜化、精密化、多品種、多規格、多用途方向發展。
型材斷面形狀趨于復雜,斷面尺寸日益增大。對于復雜大斷面鋁合金型材擠壓工藝和模具設計,近年來很多學者通過建模方法對型材擠出過程進行了數值模擬和基于數值模擬的模具結構優化,預測了型材在擠壓過程中的溫度、速度分布等,研究了模具出口處型材擠壓速度的均勻性控制方法以及模具受力分布、載荷與變形等。吳向紅等分析總結了鋁型材擠壓成型過程數值模擬的研究現狀及發展;陳期浩等對某一薄壁空心鋁型材擠壓過程進行了有限元分析模擬并對模具形狀進行了優化;FANG等研究了某工業型材擠壓工藝的模具工作帶和擠出速度對型材質量、尺寸變形以及擠壓力等的影響規律;CERETTI等提出了一種研究型材擠壓過程中材料在分流孔模具中的焊合過程的方法;BASTANI等研究了棒料溫度、棒料遞減量、擠出速度對擠壓型材均勻性和溫度的影響規律及其信噪比;徐磊等研究了鋁型材擠壓成形過程材料流動規律及阻流塊、工作帶等優化設計方法;于明濤等采用有限體積法,對異形空心鋁合金型材擠壓過程進行了數值模擬,獲得了擠壓過程中材料流動速度場、應力場、應變場、溫度場和擠壓力的分布規律,并給出了模具優化設計方案;王麗巍研究了某半空心懸臂梁的擠壓模具設計。
基于數值模擬方法的鋁型材擠壓模具結構和材料流動規律優化主要關注模具形狀與型材擠壓過程中的擠壓速度、溫度、應力、應變等之間的關系,預測型材在擠壓過程中可能出現的缺陷,修正和優化模具結構及工藝參數,達到保證型材擠壓質量和減少試模修模次數的目的。近年來,工業領域對大而長的懸臂鋁合金型材的需求日益增多,這類型材的擠壓工藝與模具設計復雜程度高,基于常規平模或導流模設計方法設計的模具結構很難保證模具強度,其懸臂部分的模具極易被損壞。雖然可以將模具加厚,但不僅增加了模具材料而且也很難達到提高模具強度的要求,對于這類型材,迫切需要特殊的模具結構設計。
本文研究了某一大懸臂鋁型材的偽分流擠壓模具結構,通過數值模擬方法,對比分析了該型材在常規模具和偽分流模具中的擠壓過程流動規律、溫度分布、粒子運動軌跡,研究了兩種模具的應力和變形,獲得了同時滿足型材質量和模具強度要求的偽分流模具設計方案,總結給出了大懸臂型材的偽分流模具結構設計方法。
圖為所研究的長懸臂梁型材,其壁厚為0.8 mm。該型材擠壓模具的常規設計方法為普通導流結構,圖為常規模具設計方案的三維模型。模具的外輪廓尺寸為135 mm×58 mm。導流室高度為14 mm,為了平衡材料流動的均勻性,設有二級導流,其中一級導流室和二級導流室的高度分別為7 mm。模具設有兩級空刀,一級空刀主要用于支撐工作帶,防止擠壓過程中材料劇烈沖擊模具工作帶而造成其損壞;二級空刀主要是為了避免模具與型材之間的接觸,保證型材能夠順利通過模孔。
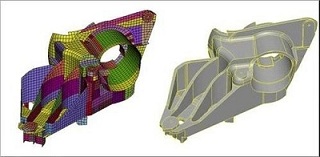
將圖所示的模具設計三維模型導入分析軟件HyperXtrude,提取材料在模具內流經的區域,進行幾何清理,將材料在模具內流經的區域劃分網格。為便于控制網格數量和施加邊界條件,將材料流經區域分為棒料、導流室、工作帶和型材四個部分,其中工作帶和型材部分采用三棱柱網格,其他部分采用四面體網格。考慮到整個擠壓變形過程中材料在各處變形程度的不同,在變形較為劇烈的工作帶附近和型材部分,單元劃分較細密,而對于棒料部分和導流室部分,由于其變形量較小,故可將單元劃分得相對稀疏,這樣既可保證分析精度又可節省計算時間。最后根據劃分好的材料流動網格,再對模具進行網格劃分,并保證流動網格與模具網格相匹配。圖為所建立的擠壓過程數值分析模型。其月中工件材料為AA6063,模具材料選用H13,其材料特性見表。
在建立數值模型時,邊界條件施加的合理性非常關鍵,圖為邊界條件施加示意圖,圖為與模具接觸部分的邊界條件,有兩種邊界類型,見表;圖為材料本身流動的邊界條件,涉及五種邊界條件,見表。在邊界條件定義中,普遍涉及摩擦類型與摩擦因數的選擇,在模具和擠壓筒與變形材料直接接觸的表面,其摩擦力相對較大。本文認為變形材料與擠壓筒和模具之間的摩擦均為黏性摩擦;而工作帶部分的摩擦類型為滑動摩擦,且摩擦因數取為0.3。
顯然,速度均方差越小,型材截面的速度分布越均勻,為更準確地描述速度均勻性,本文選取型材截面上的所有節點作為考察點。
專業從事有限元分析公司│有限元分析│CAE分析│FEA分析│技術服務與解決方案
杭州那泰科技有限公司
本文出自杭州那泰科技有限公司www.job0595.com,轉載請注明出處和相關鏈接!